



Una guida completa ai materiali dei cavi in fibra ottica
Analisi delle prestazioni nei processi di produzione

L'evoluzione della tecnologia dei materiali dei cavi in fibra ottica è stata determinante nel progresso delle moderne infrastrutture di telecomunicazioni. Dallo sviluppo iniziale delle fibre ottiche a bassa-perdita negli anni '60 fino ai sofisticati sistemi di trasmissione multi-core e a momento angolare orbitale (OAM) di oggi, la scienza dei materiali è rimasta al centro di ogni
Questa guida completa esplora i diversi materiali utilizzati nei diversi processi di produzione, confrontandone proprietà, applicazioni e caratteristiche prestazionali per fornire una comprensione approfondita di questo campo critico.
Materiali per la produzione del nucleo: fabbricazione di preforme
Materiali a base di silice-
Il materiale di base del cavo in fibra ottica inizia con la silice ultra-pura (SiO₂), che funge da componente principale per le preforme della fibra ottica. La scelta del metodo di deposizione influenza in modo significativo le proprietà dei materiali e l'economia di produzione.

Deposizione chimica in fase vapore modificata (MCVD)
Utilizza precursori gassosi ad elevata-purezza, principalmente tetracloruro di silicio (SiCl₄) e ossigeno, che reagiscono all'interno di un tubo rotante di substrato di silice.
Funziona a 1400-1600 gradi
Concentrazioni di OH inferiori a 0,1 ppb
Tetracloruro di germanio (GeCl₄) come drogante primario
Velocità di deposizione: 1-2 g/min

Deposizione di vapori esterni (OVD)
Deposita il materiale esternamente su un mandrino rotante mediante idrolisi alla fiamma con precursore dell'ottametilciclotetrasilossano (OMCTS).
Funziona a 140-160 gradi per la vaporizzazione
Costi del materiale inferiori del 30-40% rispetto al SiCl₄
Preform diameters >150mm
Velocità di deposizione: 3-5 g/min

Deposizione assiale di vapore (VAD)
Combina aspetti di MCVD e OVD, depositando il materiale assialmente su un'asta di semina rotante per la produzione su larga-scala.
Capacità di crescita continua delle preforme
Ideale per fibre monomodali-standard G.652D
Lunghezze preforme superiori a 2 metri
Produzione commerciale ad alto-volume
Materiali dopanti e loro effetti
Il controllo preciso dei profili dell'indice di rifrazione richiede sofisticate strategie di drogaggio. Vari materiali vengono utilizzati per modificare le proprietà ottiche del vetro di silice per caratteristiche prestazionali specifiche.
| Materiale dopante | Funzione | Effetto sull'indice di rifrazione | Concentrazione tipica |
|---|---|---|---|
| Biossido di germanio (GeO₂) | Modifica dell'indice della regione centrale | Aumento di ~0,1% per mole percentuale | Vario in base al design della fibra |
| Fluoro (da SiF₄ o CF₄) | Riduzione dell'indice di rivestimento | Diminuire dello 0,3% per mole percentuale | Vario per i disegni di rivestimento |
| Anidride fosforica (P₂O₅) | Riduzione della viscosità, soppressione della nucleazione | Aumento modesto | Fino al 2% in moli (limitato dalla dispersione) |
| Ossido di erbio (Er₂O₃) | Amplificazione ottica nella finestra da 1550 nm | Effetto minimo | 100-1000 ppm in peso |

Modifica dell'indice di rifrazione
请替换当前内容 supporta la compensazione della calibrazione a doppio-asse, controllo preciso della quantità di colla erogata, l'errore raggiunge ± 0,02 mm
Sistema di movimento multi-asse, controllo preciso del percorso di erogazione;
Corrispondenza ad un UPH elevato, realizzando la pulizia automatica dell'ugello.
Effetti della concentrazione del doping
Piattaforma di lavoro intelligente a doppia-stazione multi-asse;
Posizionamento di precisione CCD sincronizzato;
Elevata precisione di saldatura, elevata consistenza dei giunti di saldatura, particolarmente adatti per processi di dispositivi elettronici ad alta precisione.

Materiali per trafilatura e rivestimento delle fibre
Rivestimenti primari e secondari
La trasformazione di preforme di vetro incontaminate in fibre meccanicamente robuste richiede sofisticati sistemi di rivestimento applicati immediatamente dopo la trafilatura. I moderni rivestimenti dei cavi in fibra ottica utilizzano sistemi a doppio-strato: un rivestimento primario morbido e un rivestimento secondario più duro, ciascuno con funzioni protettive distinte.

Sistema di rivestimento a doppio-strato
Rivestimenti primari
- Oligomeri di uretano acrilato con segmenti morbidi
- Modulo in-situ<1 MPa at 23°C
- Temperatura di transizione vetrosa inferiore a -40 gradi
- 60-80% oligomeri, 15-30% diluenti reattivi, 3-7% fotoiniziatori
Rivestimenti secondari
- Modulo superiore (500-1500 MPa) per protezione meccanica
- Segmenti morbidi più corti e più rigidi con una maggiore densità di reticolazione
- Resiste all'abrasione e fornisce protezione dal carico laterale
- Polimerizzazione UV-LED a lunghezze d'onda di 385 nm o 395 nm
Progressi nella tecnologia di polimerizzazione UV-LED
I recenti sviluppi nella tecnologia di polimerizzazione UV-LED hanno rivoluzionato i processi di rivestimento. I sistemi LED offrono un'emissione spettrale perfettamente adattata ai picchi di assorbimento del fotoiniziatore (385 nm o 395 nm), migliorando l'efficienza di polimerizzazione e riducendo il consumo energetico del 60-70% rispetto alle lampade ad arco al mercurio.

Elimina la generazione di ozono e lo smaltimento del mercurio
Senza formazione di ozono e senza lampadine-contenenti mercurio da gestire, la polimerizzazione UV-LED riduce notevolmente il rischio ambientale e gli oneri di conformità-offrendo una soluzione più pulita, sicura e a bassa manutenzione-per le linee di produzione.
Riduce il consumo energetico del 60-70%
I sistemi UV-LED convertono l'energia in output UV utilizzabile in modo molto più efficiente, riducendo il consumo energetico del 60–70% rispetto alle lampade ad arco al mercurio e aiutando i produttori a ridurre i costi operativi e l'impronta di carbonio.
Durata utile più lunga (50,000+ ore contro. 1.000 ore per il mercurio)
I moduli UV-LED tipici garantiscono oltre 50.000 ore di vita operativa, estendendo notevolmente gli intervalli di manutenzione, riducendo i tempi di inattività e minimizzando i costi di sostituzione e inventario.
Consente velocità di linea superiori a 25 m/s
La polimerizzazione LED ad alta-intensità, istantanea-su UV-supporta velocità di linea superiori a 25 m/s, consentendo una produttività più elevata, una qualità stabile alla massima velocità di produzione e una maggiore efficacia complessiva delle apparecchiature.
Materiali per il trattamento del deuterio

Hydrogen-induced attenuation remains a concern for fibers operating in hydrogen-rich environments. Deuterium (D₂) treatment represents an innovative solution where fiber optic cable material is exposed to high-pressure deuterium (>100 bar) a temperature elevate (50-150 gradi) per 24-48 ore.
Deuterium exchanges with hydrogen-containing defects in the glass matrix, shifting absorption peaks away from communication wavelengths. The process requires ultra-pure deuterium (>99,9%) e accurati controlli ambientali.
Il trattamento ottimale riduce le perdite indotte dall'idrogeno-dell'85-95% aggiungendo meno di 0,01 dB/km all'attenuazione di base. È necessario evitare una-deuterazione eccessiva poiché un eccesso di deuterio può aumentare l'attenuazione attraverso la formazione di legami OD.
Deuterium Purity:>99.9%
Intervallo di pressione:100+ bar
Intervallo di temperatura: 50-150 gradi
Durata del trattamento: 24-48 ore
Riduzione della perdita di idrogeno: 85-95%
Materiali di lavorazione secondaria
Composti di tubi sfusi
La selezione dei materiali per le strutture delle fibre secondarie incide profondamente sulle prestazioni dei cavi. I design a tubo sciolto utilizzano polimeri termoplastici per incapsulare una o più fibre ottiche con una lunghezza in eccesso controllata, proteggendo dalle sollecitazioni ambientali mantenendo le prestazioni ottiche.

Polibutilene tereftalato (PBT)
Punto di fusione
225 gradi
Resistenza alla trazione
50-60MPa
Modulo di flessione
2,3-2,8 GPa
Assorbimento dell'umidità
<0.08% at 23°C, 50% RH
Vantaggi principali
Stabilità dimensionale eccezionale
Resistenza chimica superiore
Eccellenti caratteristiche di lavorazione

Polipropilene modificato (PP)
Densità
0,90 g/cm³
Proprietà migliorata
Resistenza agli urti alle basse- temperature
Resistenza chimica
Eccellente
Energia superficiale
Inferiore al PBT
Vantaggi principali
Densità inferiore rispetto al PBT
Buone prestazioni alle basse-temperature
Alternativa-economica per applicazioni specifiche

Policarbonato modificato (PC)
Temp. di transizione vetrosa
145 gradi
Intervallo di temperatura
Da -40 gradi a +85 gradi
Proprietà chiave
Resistenza alla fiamma superiore
Resistenza allo scorrimento
Eccellente
Vantaggi principali
Stabilità dimensionale eccezionale
Resistenza alla fiamma superiore
Eccellente per ambienti interni specializzati
Materiali del nucleo del cavo
Membri della forza centrale
La scelta del materiale del cavo in fibra ottica per gli elementi di rinforzo centrali dipende in modo critico dai requisiti dell'applicazione, dai metodi di installazione e dalle condizioni ambientali.
-Plastica rinforzata con fibre (FRP)
请替换当前内容 Adottando tecnologie e concetti avanzati dell'internet industriale, aiuta le imprese manifatturiere a creare un sistema digitale unificato che copre l'intero processo di produzione e gestione.
Membri di resistenza del filo di acciaio
Adottando tecnologie e concetti avanzati dell'internet industriale, aiuta le imprese manifatturiere a creare un sistema digitale unificato che copra l'intero processo di produzione e gestione.
Membri di resistenza del filato aramidico
Adottando tecnologie e concetti avanzati dell'internet industriale, aiuta le imprese manifatturiere a creare un sistema digitale unificato che copra l'intero processo di produzione e gestione.
| Tipo materiale | Resistenza alla trazione | Densità | Applicazioni chiave | Vantaggi |
| FRP | >1000MPa | ~2,0 g/cm³ | Cavi indoor/outdoor, cavi di distribuzione | Elevato rapporto-resistenza-peso, dielettrico |
| Filo d'acciaio | 1200-1800MPa | 7,8 g/cm³ | Interramento diretto, installazioni aeree | Massima resistenza alla trazione, minimo allungamento |
| Filato di aramide | 2800-3600MPa | 1,44 g/cm³ | Cavi ADSS, ambienti ad alta-tensione | Massima resistenza specifica, proprietà dielettriche |
Materiali della guaina del cavo
Composti di polietilene
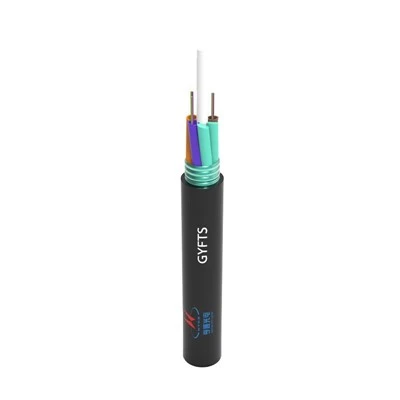
Il polietilene ad alta- densità (HDPE) domina le applicazioni di guaine per cavi all'aperto, fornendo eccellenti barriere contro l'umidità, resistenza agli agenti atmosferici e protezione meccanica. Le moderne formulazioni dei materiali dei cavi in fibra ottica utilizzano sofisticati pacchetti di additivi per ottimizzare più parametri prestazionali contemporaneamente.

Proprietà della resina di base
Densità: 0,950-0,965 g/cm³
La densità più elevata fornisce una resistenza superiore alle crepe da stress ambientale
Portata di fusione: 0,2-1,0 g/10 min
Bilancia la lavorabilità e le proprietà meccaniche
Molecular Weight Distribution: Broad (PDI >5)
Ottimizza sia la lavorabilità che le prestazioni a lungo-termine
Stabilizzazione del nero di carbonio
Concentrazione: 2,0-2,5% in peso
Fornisce protezione UV e attività antiossidante
Dimensione delle particelle: 20-40 nm
Gradi N220, N330 o N550 con aree superficiali 70-120 m²/g
Lavorazione: compounding per estrusione a doppia vite
Assicura una dispersione uniforme senza degradazione

Composti a basso contenuto di fumi e senza alogeni (LSZH).
Le applicazioni interne e di transito richiedono sempre più formulazioni di materiali per cavi in fibra ottica LSZH per ridurre al minimo la generazione di gas tossici e fumo durante gli eventi di incendio. Questi materiali sacrificano alcune proprietà meccaniche e ambientali per migliorare le caratteristiche di sicurezza antincendio.

Sistemi polimerici di base
Copolimeri di etilene-vinilacetato (EVA).
- Contenuto di acetato di vinile del 18-28%
- Compatibilità migliorata con riempitivi ritardanti di fiamma
- Cristallinità ridotta per una migliore flessibilità alle basse-temperature
Polietilene metallocenico (mPE)
- Distribuzioni strette dei pesi molecolari
- Incorporazione precisa del comonomero
- Enables processing of highly filled compounds (>60%)
Sistemi ritardanti di fiamma
Idrossidi metallici
- Triidrato di alluminio (ATH) e idrossido di magnesio (MDH)
- Decomporre endotermicamente sopra i 200 gradi (ATH) o 300 gradi (MDH)
- Richiedono carichi del 60-65% in peso
Requisiti di prestazione
- Ritardanza di fiamma: IEC 60332-1 e 60332-3C
- Smoke density: IEC 61034-2, light transmittance >60%
- Acid gas emission: IEC 60754-2, pH >4.3

Materiali per guaine per usi speciali

Formulazioni resistenti ai roditori-
I cavi utilizzati in ambienti-a rischio di roditori richiedono una protezione avanzata attraverso formulazioni di materiali specializzati.
Rinforzo in fibra di vetro (20-30% in peso)
Armatura in nastro d'acciaio tra gli strati della guaina
PE-rinforzato con vetro che combina poliammide con fibre di vetro tritate
Resistenza al morso pur mantenendo la flessibilità di installazione
Composti anti-tracciamento
I cavi sulle torri di trasmissione di energia ad alta-tensione sono esposti a rischi di tracciamento elettrico dovuti alla contaminazione della superficie.
Cariche specifiche (minerali argillosi, ossido di alluminio)
I materiali carbonizzano preferenzialmente sotto stress elettrico
Impedisce la propagazione del tracciamento lungo le superfici dei cavi
Testato secondo IEC 60587 con tensioni fino a 4,5 kV
Composti Riempitivi e Bloccanti

Formulazioni in gel tissotropico
I cavi tradizionali "riempiti di gel- utilizzano composti tixotropici per accoppiare le fibre del tubo sciolto bloccando al contempo la penetrazione longitudinale dell'acqua. Questi sistemi di materiali per cavi in fibra ottica utilizzano oli minerali (paraffinici o naftenici, indice di viscosità 95-110) come fase continua con agenti tixotropici di argilla organica o poliammidica.
Performance optimization requires balancing multiple properties: apparent viscosity at rest (>5000 Pa·s a una velocità di taglio di 0,1 s⁻¹) impedisce il drenaggio, mentre il comportamento di assottigliamento-di taglio (viscosità<10 Pa·s at 100 s⁻¹) enables complete tube filling during manufacture.
Le prestazioni a bassa-temperatura influiscono in modo critico sulle installazioni sul campo. I composti di qualità mantengono la pompabilità a -40 gradi (viscosità<100,000 mPa·s) and prevent fiber-tube adhesion through temperature cycling (-40°C to +70°C, 5 cycles minimum).
membri attivi
Viscosità di taglio
Tempo di recupero
Pompabilità a bassa-temperatura
Sistemi di blocco dell'acqua-secca
Le preoccupazioni ambientali e l'economia della produzione spingono all'adozione di tecnologie di blocco dell'acqua "a secco"-. I polimeri superassorbenti (SAP), in genere reti reticolate di poliacrilato di sodio-, assorbono 100-1000 volte il loro peso in acqua, convertendo l'acqua liquida in gel immobilizzato.
Tecnologie di blocco dell'acqua basate su SAP-
Nella progettazione dei cavi, SAP esiste sotto forma di rivestimenti in polvere su filati o nastri posizionati strategicamente in tutta la struttura del cavo. Dopo l'ingresso dell'acqua, il rapido rigonfiamento blocca la migrazione longitudinale dell'acqua in pochi minuti.


Elementi di tipo filato-
- Filati con anima in poliestere o polipropilene
- Verniciatura a polvere SAP: 150-400 g/m²
- Sistemi leganti specializzati per l'adesione
- Compatibile con composti di riempimento cavi

Sistemi di formato nastro
- SAP incorporato tra strati di tessuto non tessuto
- Caratteristiche di rigonfiamento controllato
- Resistenza alla movimentazione meccanica durante il cablaggio
- Attivazione rapida al contatto con l'umidità
Il materiale del cavo in fibra ottica richiede un'attenta progettazione: forze di rigonfiamento eccessive possono comprimere le fibre ottiche, aumentando l'attenuazione, mentre una capacità insufficiente consente la propagazione dell'acqua.
Materiali in fibra speciali
Componenti in fibra drogata con erbio-
L'amplificazione ottica richiede formulazioni specializzate di materiali per cavi in fibra ottica che incorporino elementi-terre rare. Gli amplificatori in fibra drogata con erbio-(EDFA) utilizzano fibre di silice con composizioni del nucleo ottimizzate per il guadagno ottico nella finestra di 1550 nm.
La strategia di co-doping impedisce la formazione di cluster di erbio che introdurrebbe un'estinzione della concentrazione, riducendo l'efficienza dell'amplificatore. Le tecniche di drogaggio della soluzione durante la fabbricazione della preforma garantiscono una distribuzione omogenea del drogante a livello molecolare.

01
Ossido di erbio (Er₂O₃): 100-1000 ppm in peso
Fornisce guadagno ottico nella finestra di 1550 nm
02
Ossido di alluminio (Al₂O₃): 1-5% in moli
Migliora la solubilità dell'erbio nella matrice di silice
03
Anidride fosforica (P₂O₅): 0,5-2% in moli
Riduce i cluster di erbio e migliora la solubilità
Materiali in fibra di cristallo fotonico
I progetti avanzati di fibre utilizzano geometrie di cristalli fotonici (microstrutturati) per nuove proprietà ottiche. Queste strutture richiedono un controllo preciso delle geometrie dei vuoti attraverso processi specializzati di fabbricazione e disegno delle preforme.

Fibre di cristallo fotonico a base di silice-
Le tecniche Stack-and-draw assemblano serie di tubi capillari con composizioni specifiche di materiali per cavi in fibra ottica per creare variazioni periodiche dell'indice di rifrazione.
- Controllo preciso delle geometrie dei vuoti
- Nuove proprietà ottiche, incluso il funzionamento in modalità-infinita
- Elevata birifrangenza per applicazioni di-mantenimento della polarizzazione
Fibre di cristallo fotonico polimerico
Questi utilizzano materiali come il polimetilmetacrilato (PMMA) o il policarbonato, offrendo vantaggi per applicazioni a lunghezza d'onda corta-e fibre speciali a nucleo largo-.
- Fabbricazione più semplice rispetto alle strutture in silice
- Core di grandi dimensioni per applicazioni ad alta-potenza
- Limitations: higher attenuation (>50 dB/km)
- Utilizzato principalmente per il rilevamento e l'illuminazione speciale

Casi pratici di applicazione
Sistemi di cavi sottomarini

Infrastruttura di comunicazione-in acque profonde
I cavi sottomarini rappresentano l'applicazione più impegnativa per i materiali in fibra ottica, poiché richiedono l'ottimizzazione simultanea della resistenza alla pressione, della protezione dalla corrosione e dell'integrità del segnale per decenni di servizio in ambienti marini difficili.
Criteri di selezione dei materiali

Resistenza alla pressione (fino a 800 atm)
- Strati armati di fili di acciaio zincato (diametro 2-4 mm)
- Guaina esterna in polietilene (spessore 5-8 mm) con nerofumo
- Barriera antiacqua ad incastro con nastro in alluminio o rame

Protezione dalla corrosione
- Composti antivegetativi specializzati-per prevenire il bioaccumulo
- Passivazione al cromo III per componenti in acciaio
- Tubo in rame impermeabile all'idrogeno-per la protezione della fibra
Esempio di caso:Il sistema di cavi transatlantici MAREA utilizza 16 coppie di fibre all'interno di un tubo di rame, circondato da un composto bloccante di vaselina, strati di armatura in acciaio e una guaina esterna in polietilene. Questa costruzione supporta una capacità di 160 Tbps resistendo a 8.000 metri di pressione dell'acqua di mare.
Cablaggio ad alta-densità del data center

Connettività di strutture su vasta scala
I moderni data center richiedono soluzioni in fibra ottica che massimizzino la densità riducendo al minimo il rischio di incendio, i tempi di installazione e la perdita di segnale in ambienti fitti con requisiti di flusso d'aria elevati.
Requisiti di resistenza alla fiamma
Classificazione UL 94 V-0, conforme a IEC 60332-3C per installazioni a vassoio verticale
Controllo delle emissioni di fumo
Light transmittance >80% a 4 minuti (IEC 61034-2)
Ottimizzazione della densità
Fibre a nastro da 1,6 mm di diametro con 12-24 fibre per nastro
Ambienti a temperature estreme
Schieramenti nel deserto e nel polo
Le fibre che operano a temperature estreme (da -55 gradi a +85 gradi) richiedono formulazioni di materiali specializzate per mantenere le prestazioni durante cicli termici massicci che possono causare il cedimento prematuro dei materiali convenzionali.
Guaina per alte-temperature
Polietilene reticolato-(XLPE) con campo operativo fino a 125 gradi
Tecnologia di rivestimento
Polimeri fluorurati con Tg inferiore a -60 gradi e Tm superiore a 200 gradi
Protezione UV
Caricamento del 3-5% di nero di carbonio nella guaina esterna con pacchetto stabilizzatore
Flessibilità alle basse-temperature
Polipropilene specializzato con modifica del copolimero di etilene
Resistenza al congelamento-Scongelamento
Gel blocca-acqua modificati-con punto di scorrimento inferiore a -60 gradi
Tolleranza al ciclo termico
Materiali abbinati all'espansione-con<50ppm/°C differential expansion
Dati sul campo:Le fibre dispiegate nelle stazioni di ricerca antartiche lo hanno dimostrato<0.1dB/km attenuation change after 5 years of exposure to -89°C to +15°C temperature swings, utilizing specialized acrylate coatings with silane coupling agents for improved adhesion under thermal stress.
Difetti materiali e soluzioni

L'attenuazione indotta dall'idrogeno-(HIA) rimane una delle sfide più significative in termini di affidabilità nei sistemi in fibra ottica. L'idrogeno molecolare (H₂) si diffonde nella matrice di vetro, formando gruppi idrossilici (OH) attraverso la reazione con difetti, provocando un maggiore assorbimento alle lunghezze d'onda di comunicazione critiche (1240 nm, 1383 nm e 1530 nm).
Cause profonde
- Ingresso di vapore acqueo: da difetti nella guaina del cavo o da un blocco incompleto dell'acqua
- Reazioni chimiche: con i componenti del cavo che generano H₂ come sottoprodotto
- Difetti di fabbricazione:Centri di carenza di ossigeno e legami penzolanti nella struttura del vetro
Strategie di mitigazione

Germanio-Riduzione dei difetti di ossigeno
Il co-doping con ossido di alluminio (Al₂O₃) all'1-3 mol% riduce i siti dei difetti correlati al Ge-formando legami Al-O-Ge più stabili, diminuendo i siti di reazione dell'H₂ fino al 70%.

Trattamento avanzato del deuterio
La ricottura del deuterio ad alta-pressione (150 bar) a 120 gradi per 72 ore crea legami OD stabili che non si assorbono nelle bande di comunicazione, fornendo una protezione di 25 anni contro l'HIA.
Guaine di blocco dell'idrogeno-
Le strutture di guaina multi-strato che incorporano barriere EVOH (etilene vinil alcol) riducono la permeabilità all'H₂ del 99,9% rispetto alle guaine in PE convenzionali, riducendo al minimo i percorsi di diffusione.
Problemi di invecchiamento dei materiali di rivestimento: Problemi di invecchiamento dei materiali di rivestimento
Il degrado del rivestimento in fibra rimane una delle principali modalità di guasto nelle installazioni esterne, con fattori ambientali che accelerano la rottura dei polimeri attraverso molteplici meccanismi che compromettono sia la protezione meccanica che le prestazioni ottiche.
Test accelerati:Le nuove formulazioni di rivestimento vengono sottoposte a 10.000 ore di test QUV (lampade UVB-313, ciclo a 60 gradi/40 gradi) con<5% change in modulus, and 1,000 hours of 85°C/85% RH exposure with <3% weight loss, ensuring 30+ year service life in harsh environments.

Modalità di guasto comuni
- Foto-ossidazione: scissione della catena-indotta dai raggi UV che crea un rivestimento fragile
- Idrolisi: penetrazione dell'acqua che rompe i legami esterici negli uretani
- Delaminazione: perdita di adesione tra gli strati di rivestimento o l'interfaccia del vetro
- Migrazione dei plastificanti: perdita di agenti di flessibilità che portano all'infragilimento
Formulazioni di rivestimento avanzate
- Stabilizzatori HALS: stabilizzatori di luce amminici ostacolati per prevenire la degradazione UV
- Agenti di accoppiamento silanici: migliore adesione del rivestimento del vetro-attraverso il legame chimico
- Uretani fluorurati: resistenza all'idrolisi migliorata in ambienti ad alta-umidità
- Organico ibrido-Inorganico: nanoparticelle di silice che migliorano la stabilità termica e meccanica

Guasti dei materiali che bloccano l'acqua
Problemi di gel tissotropico

Migrazione/traboccamento del gel
Un flusso eccessivo di gel durante l'installazione o i cicli di temperatura possono contaminare i connettori e creare difficoltà di manipolazione.
Soluzione:
Use high-yield stress formulations (>200 Pa) con concentrazioni di argilla organo modificata (8-12% in peso). Implementare l'invecchiamento a cicli di temperatura prima dell'installazione per stabilizzare la viscosità.

Tempra a bassa-temperatura
La viscosità del gel aumenta esponenzialmente alle basse temperature, impedendo l'accesso alle fibre e causando perdite per microflessione quando le fibre rimangono intrappolate nel gel irrigidito.
Soluzione:
Selezionare oli base naftenici con punti di scorrimento inferiori a -60 gradi. Aggiungere miglioratori dell'indice di viscosità polimerico per appiattire la risposta viscosità-temperatura.

Generazione di idrogeno
Alcune formulazioni di gel producono idrogeno attraverso reazioni chimiche, contribuendo alla VIS nei tipi di fibre sensibili.
Soluzione:
Utilizza additivi che eliminano l'idrogeno- (0,5-1% in peso) come i complessi metallo-organici. Selezionare oli base completamente idrogenati per ridurre al minimo la reattività chimica.
Sfide del sistema SAP

Gonfiore inadeguato
I materiali SAP non riescono a raggiungere un'espansione di volume sufficiente (minimo 200x) consentendo la migrazione dell'acqua attraverso gli interstizi dei cavi.
Soluzione:
Ottimizza la distribuzione delle dimensioni delle particelle SAP (50-300μm) e garantisce una copertura uniforme (200-300 g/m²). Selezionare la densità di reticolazione adeguata alla concentrazione di ioni prevista nell'ambiente di servizio.

Attivazione prematura
SAP reagisce all'umidità ambientale durante lo stoccaggio o l'installazione, perdendo capacità prima che si verifichi l'effettivo ingresso di acqua.
Soluzione:
Applicare rivestimenti barriera contro l'umidità alle particelle SAP. Utilizzare imballaggi a umidità controllata-e stabilirli<30% RH storage requirements.

Interferenza meccanica
Linfa rigonfia che crea una pressione eccessiva sulle fibre, aumentando l'attenuazione attraverso la microflessione.
Soluzione:
Varietà SAP a rigonfiamento controllato dall'ingegnere con espansione del volume massima del 300%. Progetta la geometria del cavo con camere di espansione e zone buffer attorno ai percorsi critici delle fibre.

Conclusione
La diversità dei materiali dei cavi in fibra ottica nei processi di produzione riflette la sofisticata ingegneria richiesta per soddisfare requisiti di telecomunicazioni sempre più esigenti. Dai precursori di silice ultra-pura ai sistemi di rivestimento specializzati fino ai composti per la protezione ambientale, la selezione di ogni materiale comporta complessi compromessi-tra prestazioni ottiche, proprietà meccaniche, resistenza ambientale, producibilità e costi.
I recenti sviluppi sottolineano la sostenibilità: consumo energetico ridotto grazie alla polimerizzazione UV-LED, eliminazione dei composti alogenati nelle formulazioni delle guaine e migliore efficienza di utilizzo dei materiali nella fabbricazione delle preforme. Le innovazioni future si concentreranno probabilmente su materiali che consentano capacità di trasmissione più elevate attraverso design di fibre multi-core e multi-modalità, migliori prestazioni ambientali attraverso polimeri a base biologica- e maggiore affidabilità attraverso la previsione e la prevenzione avanzate dei guasti.
Comprendere questi materiali e le loro interazioni all'interno di sistemi di cavi completi rimane essenziale per ingegneri, tecnici e progettisti di sistemi che lavorano per far progredire l'infrastruttura di comunicazione ottica in grado di supportare l'insaziabile domanda di larghezza di banda e connettività della società moderna.